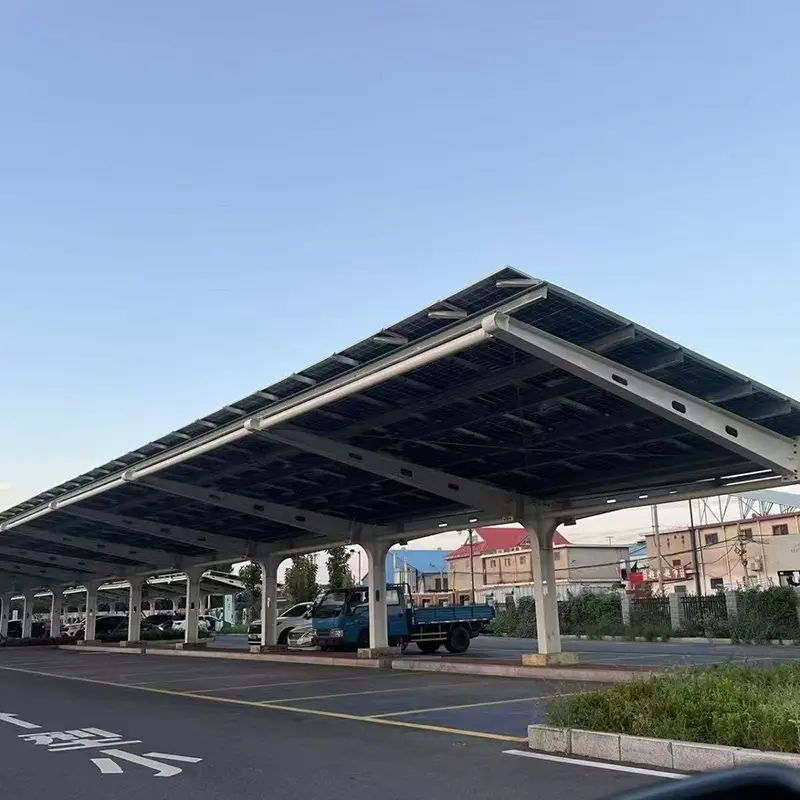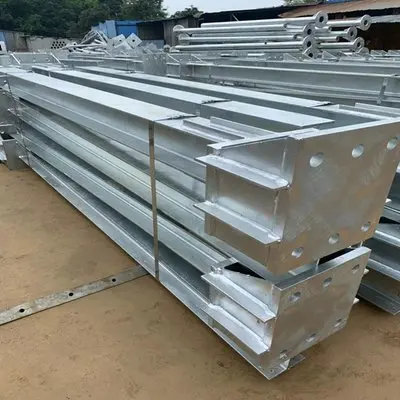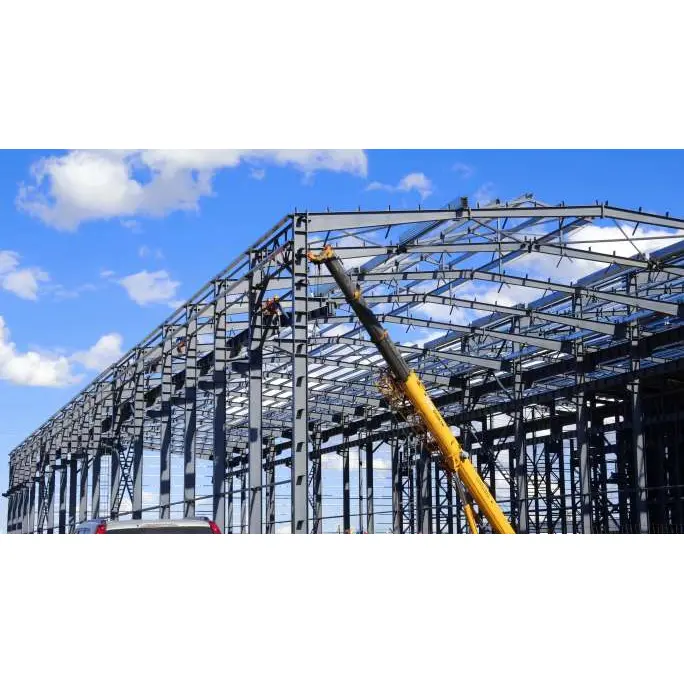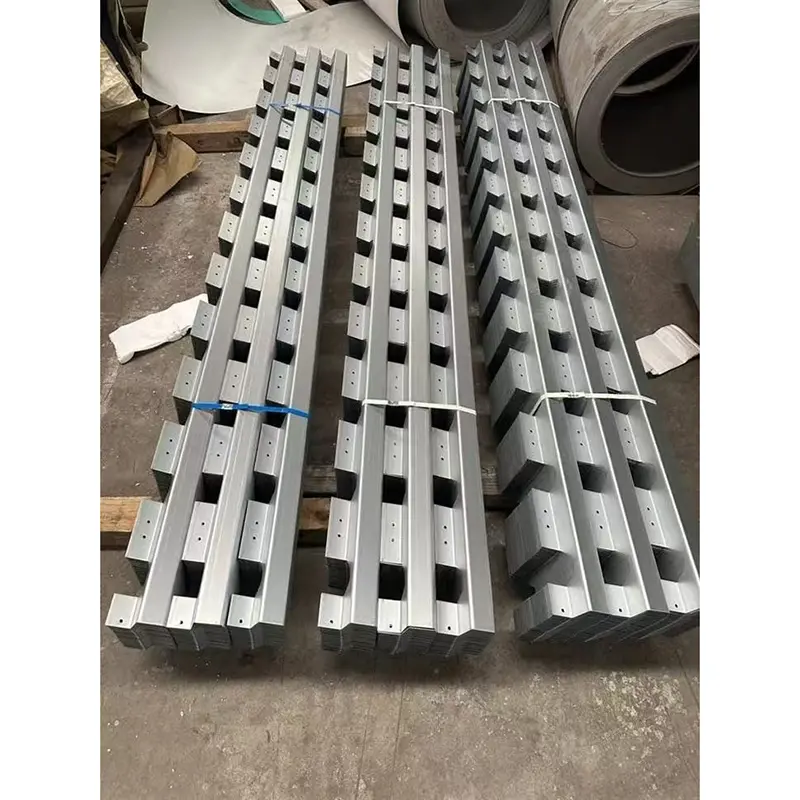
1. Guojianin tehtaan kuumasinkityt teräsrakenteet on luotu upottamalla täysin koneistetut teräsosat – leikkauksen, lävistyksen, hitsauksen ja hitsin hionnan jälkeen – korkean lämpötilan sulaan sinkkikylpyyn. Tämä prosessi tuottaa tuotteen, jolla on pitkäkestoinen korroosionkestävyys ja joka tarjoaa kustannustehokkaan ratkaisun ulkosuunnitteluprojekteihin.
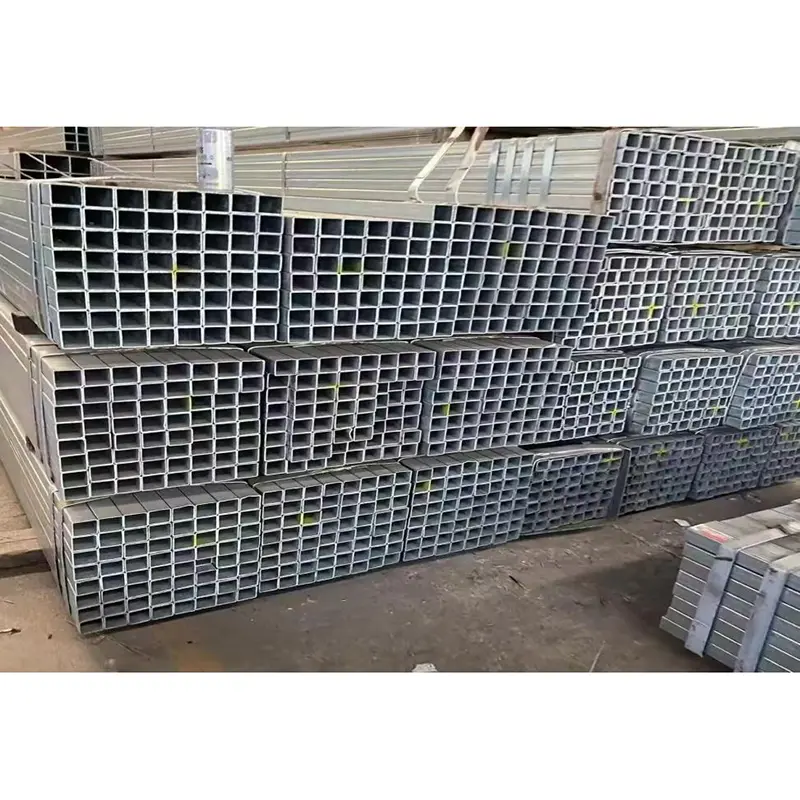
2. Toisin kuin yksinkertaiset pintakäsittelyt, kuten maalaus tai jauhemaalaus, kuumasinkitys muodostaa jatkuvan sinkki-rautaseoksesta suojaavan kerroksen koko komponentin päälle – mukaan lukien putkien sisäseinämät, hitsausraot, aukot ja terävät reunat – jättämättä suojaamattomia alueita.
3. Sopivat liittimet käyvät läpi myös kuumasinkitysprosessin. Paikan päällä tehtävässä kokoonpanossa käytetään pulttiliitoksia, mikä eliminoi tulitöiden (hitsauksen) tarpeen ja vähentää siten turvallisuusriskejä rakennustyömaalla.
4. Profiilin tekniset tiedot, levyn paksuus ja galvanointikerroksen paksuus voidaan säätää projektikohtaisten olosuhteiden mukaan – kuten tuulikuormitus, lumikuorma ja altistuminen suola-alkalimaalle tai suolasuihkulle – joten ne sopivat aurinkosähköasennuksiin, teollisuuslaitoksiin ja kunnalliseen infrastruktuuriin.
5. Tehdasesivalmistus varmistaa korkean mittatarkkuuden, mikä mahdollistaa yksinkertaisen asennuksen paikan päällä; tämä vähentää tehokkaasti työvoimakustannuksia ja lyhentää rakentamisen kokonaisaikataulua.
Tavallinen hiiliteräs, joka on alttiina ulkoelementeille – kuten sateelle, kostealle ilmalle tai rannikkoympäristöille, joissa on runsaasti kloridi-ioneja – hapettuu ja ruostuu jatkuvasti. Tämä johtaa seinämän paksuuden ja kantokyvyn asteittaiseen pienenemiseen, mikä luo mahdollisia rakenteellisia turvallisuusriskejä.
Kuumasinkitys tarkoittaa valmiiden teräsosien upottamista sulaan sinkkiin yli 430°C:n lämpötiloissa. Fysikaalis-kemiallinen reaktio sinkin ja terässubstraatin välillä luo tiheän sinkki-rautaseoksesta suojaavan kerroksen, joka kapseloi kokonaan teräksen jokaisen pinnan.
Vaikka pieniä naarmuja tai kolhuja esiintyisi kuljetuksen tai asennuksen aikana, sinkkikerros tarjoaa "uhrautuvan anodin" suojan; sinkki syöpyy ensisijaisesti teräsalustan päälle pysäyttäen ruosteen leviämisen lähteellä. Tämä tekee siitä ihanteellisen valinnan pitkäaikaiseen korroosiosuojaukseen monimutkaisissa ulkoympäristöissä, mukaan lukien sisämaa-alueet, rannikkoalueet ja kemianteollisuuspuistot.
Perinteiset pinnoitusmenetelmät kattavat vain teräksen ulkopinnan, jolloin alueet, kuten putken sisätilat, asennusraot ja hitsisaumat, ovat erittäin herkkiä veden kerääntymiselle ja ruostumiselle. Integroitu kuumasinkitys varmistaa komponenttien samanaikaisen pinnoituksen sekä sisä- että ulkopuolelta, mikä mahdollistaa vakaan suorituskyvyn erittäin syövyttävissä ympäristöissä, kuten kosteilla vuoristoalueilla, rannikon mutatasakoilla ja kemiantehdasalueilla.
Sinkkikerros sulautuu molekyylitasolla terässubstraatin kanssa sen sijaan, että se vain kiinnittyisi pintaan; näin ollen se ei kärsi laajamittaisesta kuoriutumisesta tai hilseilemisestä kuljetuksen, käsittelyn, nostokitkan tai raskaan kuorman puristuksen aikana. Sen kulutus- ja iskunkestävyys ylittää huomattavasti jauhemaalattujen tai maalattujen komponenttien.
Tavallisten sisämaan galvanoitujen komponenttien suunniteltu käyttöikä on 25 vuotta; paksunnetuilla sinkkikerroksilla varustetut rannikkoversiot voivat kestää 18–22 vuotta ilman uudelleenruostetta tai maalausta, mikä säästää omistajien vuosittaiseen korroosionestoremonttiin ja kunnossapitoon liittyviä työ- ja materiaalikustannuksia.
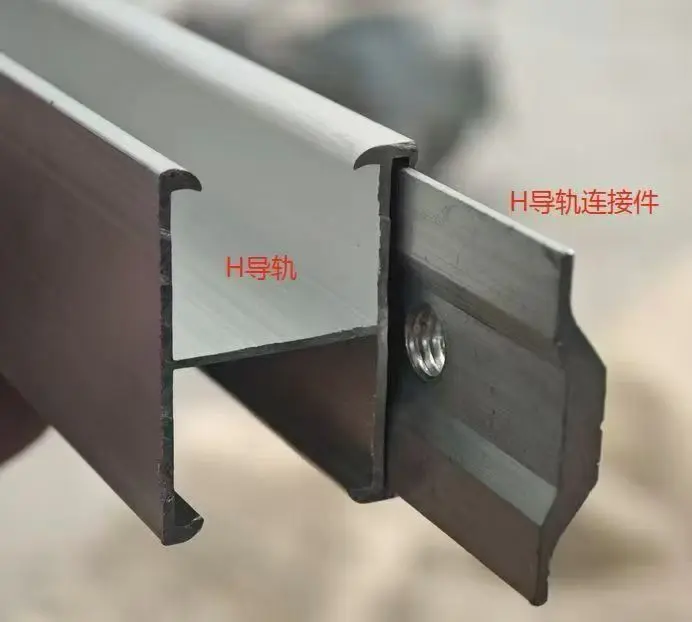
Tekninen henkilökunta laskee kantavuusparametrit paikallisten tuulennopeuksien, lumen kertymisen ja maaperän kantokyvyn perusteella valitsemalla joustavasti H-palkit, neliömäiset/suorakulmaiset putket, kanavateräkset ja paksunnetut liitoslevyt rakenteellisten riskien, kuten muodonmuutosten tai riittämättömän kantokyvyn, poistamiseksi.
Täysin automatisoidut CNC-leikkaus- ja lävistyslaitteet pitävät reiän sijainnin toleranssit ±0,5 mm:n sisällä, mikä varmistaa komponenttien tasaiset mitat. Tämä eliminoi paikan päällä tehtävän leikkaamisen, reikien suurentamisen tai hiomisen, mikä parantaa kokoonpanon tehokkuutta yli 40 % ja lyhentää rakennusaikataulua.
Liitospultit, mutterit, aluslevyt, upotetut osat ja korvalevyt ovat kaikki kuumasinkittyjä samassa erässä. Asiakkaat välttävät tarvetta hankkia laitteistoja erikseen, mikä vähentää koordinointikustannuksia ja varmistaa, että koko teräsrakenne täyttää yhtenäiset korroosionestostandardit.
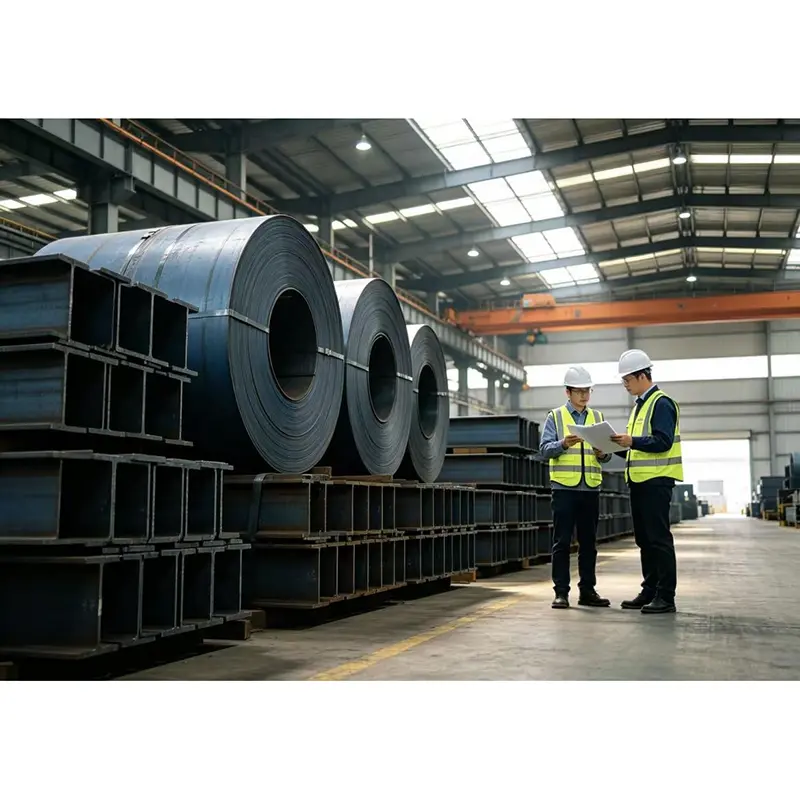
1. Saapuvan raaka-aineen laadun tarkastus: Materiaalitodistukset tarkistetaan jokaiselle teräserälle; paksuus ja kovuus tarkastetaan paikalla; huonolaatuiset materiaalit hylätään välittömästi, jotta varmistetaan rakenteellinen turvallisuus niiden lähteellä.
2. Automaattinen CNC-käsittely: CNC-leikkauskoneet käsittelevät tyhjennystä, ja CNC-rei'ityspuristimet suorittavat standardoidun rei'itystyön, mikä varmistaa yhtenäiset mitat eräkomponenttien välillä.
3. Hitsausvahvistus ja tarkkuushionta: Kriittiset kantavat liitokset läpikäyvät täyden hitsausvahvistuksen; kaikki hitsausroiskeet ja purseet on hiottu sileiksi, jotta estetään sinkin epätasainen kertyminen (paakkuja) galvanoinnin aikana.
4. Esisinkitys Esikäsittely (rasvanpoisto ja peittaus): Pintaöljyn ja ruosteen poistaminen varmistaaksesi, että sinkkipinnoite kiinnittyy tukevasti ilman kuoriutumista.
5. Korkean lämpötilan (430°C) täysupotussinkitys: Työkappaleet upotetaan kokonaan sinkkikylpyyn, mikä varmistaa täydellisen sinkin peiton putken sisäseinillä ja rakoissa.
6. Jäähdytys, kohdistus ja pinnan viimeistely: Komponentit käyvät läpi luonnollisen jäähdytyksen ja muodonmuutoskorjauksen; ylimääräiset sinkkipaakut hiotaan pois tasaisen lopputuloksen varmistamiseksi.
7. Valmiin tuotteen pisteen tarkastus: Sinkkipinnoitteen paksuuden, tarttuvuuden ja komponenttien kokonaismittojen satunnaiset tarkastukset; vaatimustenvastaiset tuotteet lähetetään korjattavaksi.
8. Luokiteltu pakkaus ja merkinnät: Komponentit pakataan rakennusvyöhykkeiden mukaan ja merkitään ID-numeroilla ja tarvikeluetteloilla paikan päällä tapahtuvan lajittelun helpottamiseksi.
1. Uusi energia (valosähkö) teollisuus
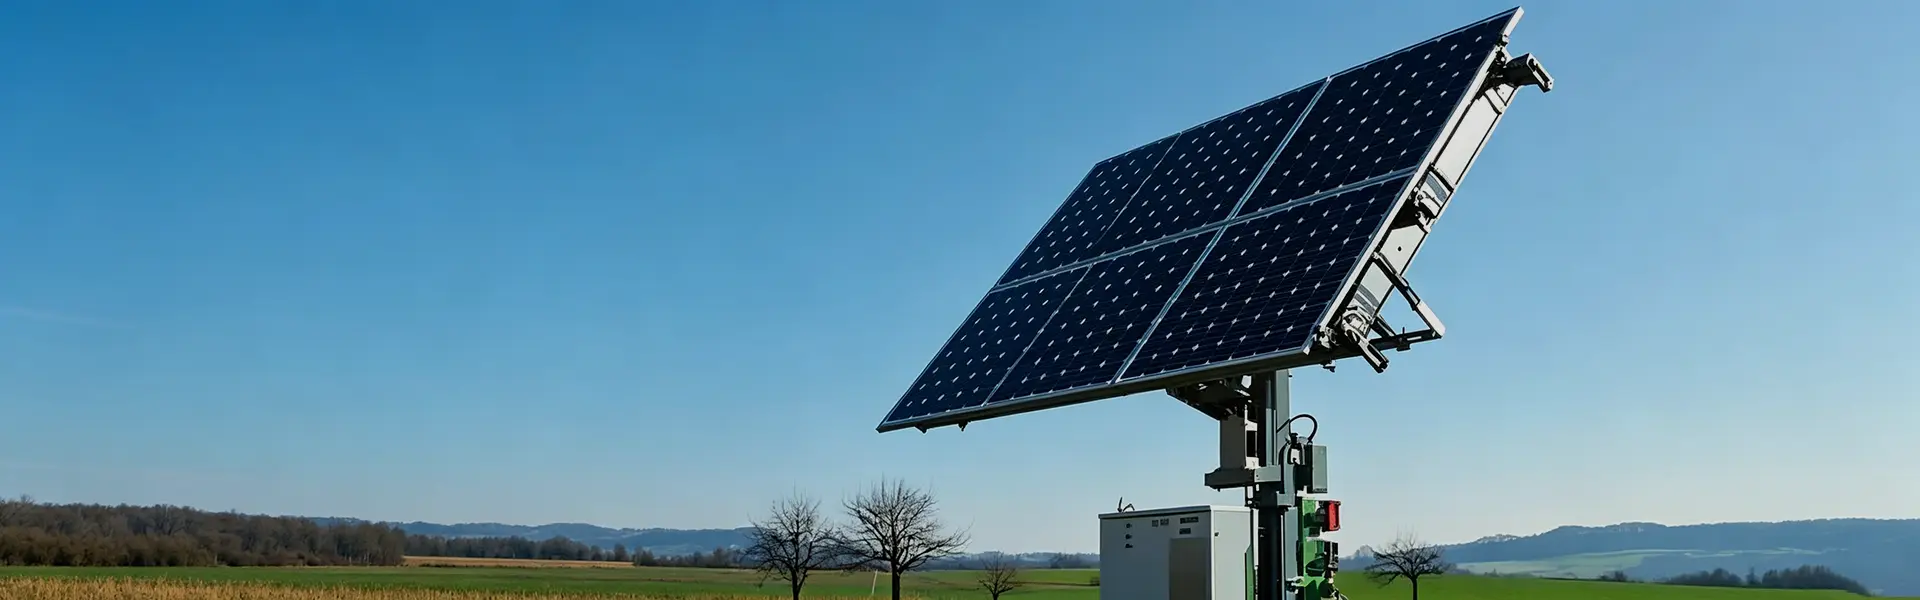
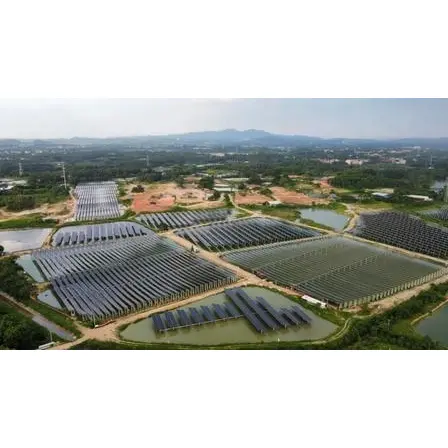
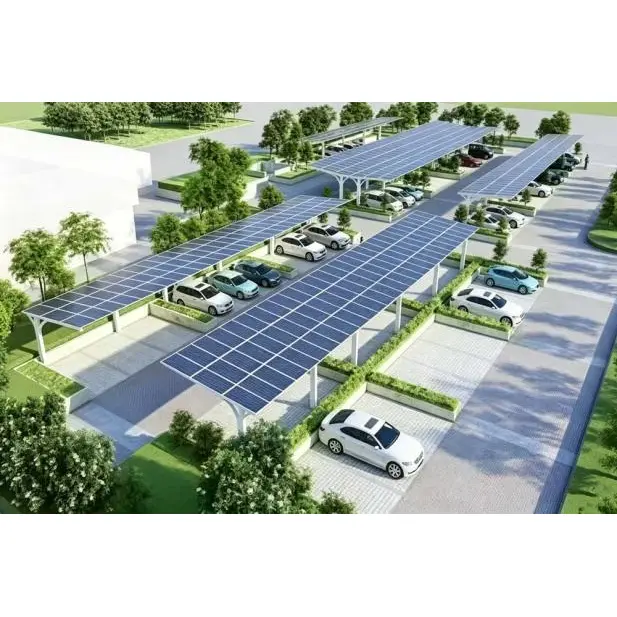
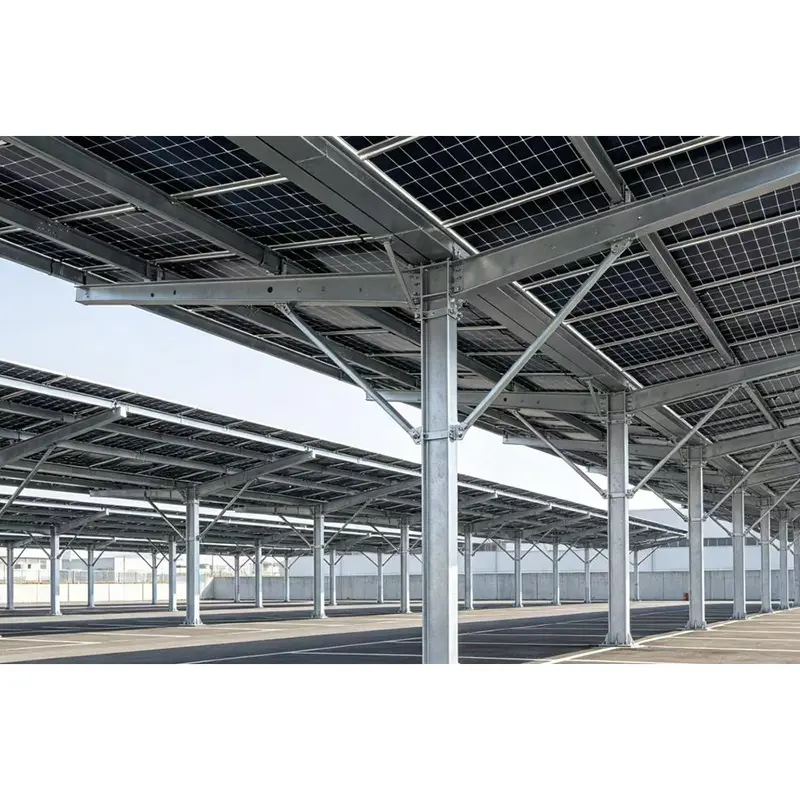
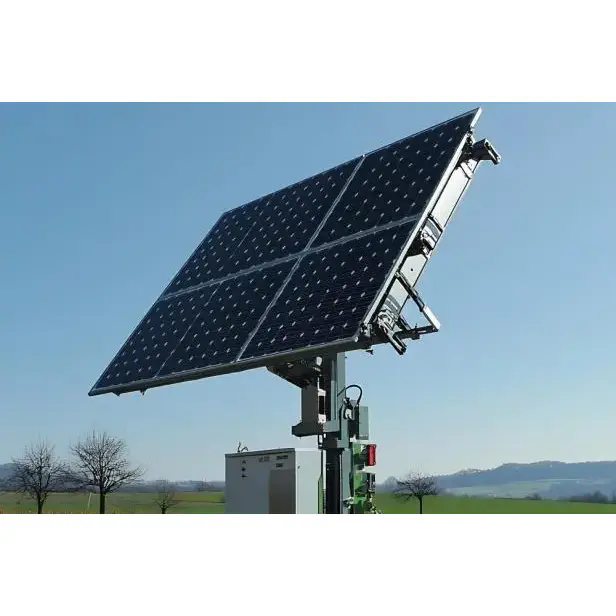
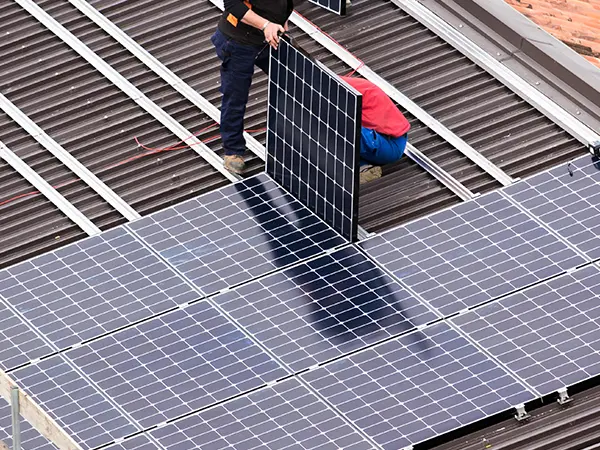
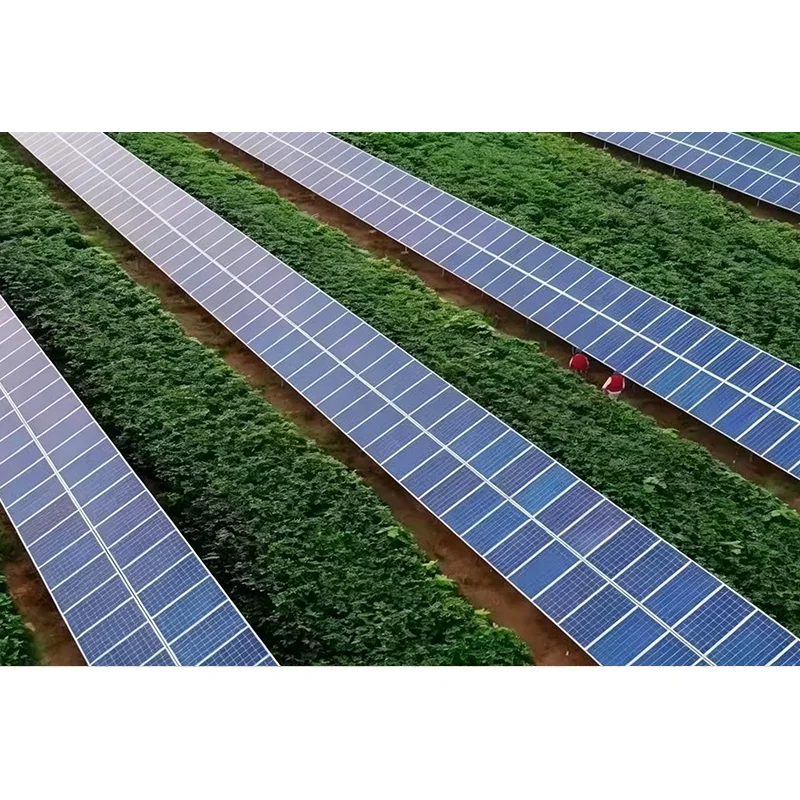
Kaupalliset/teolliset aurinkosähköautokatokset, maahan asennettavat aurinkosähkötelineet, teräsrakenteet aurinkosähköjäljitysjärjestelmiin ja kantavat teräsrungot asuinkäyttöön hajautettuihin aurinkosähköihin.
2. Teollisuuslaitosten rakentaminen
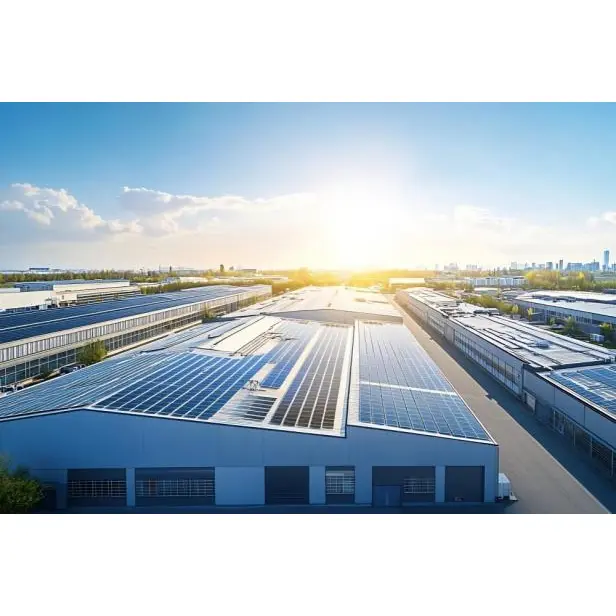
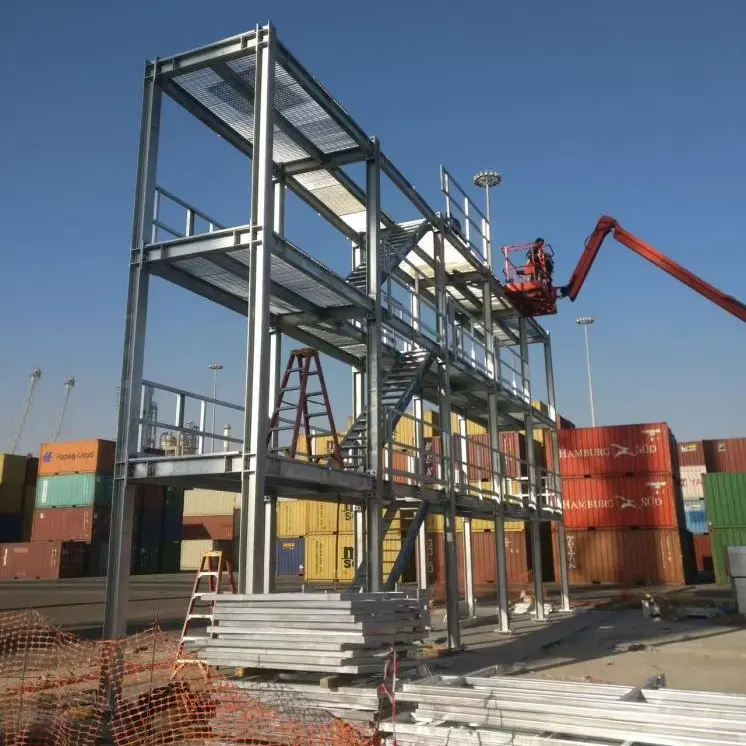
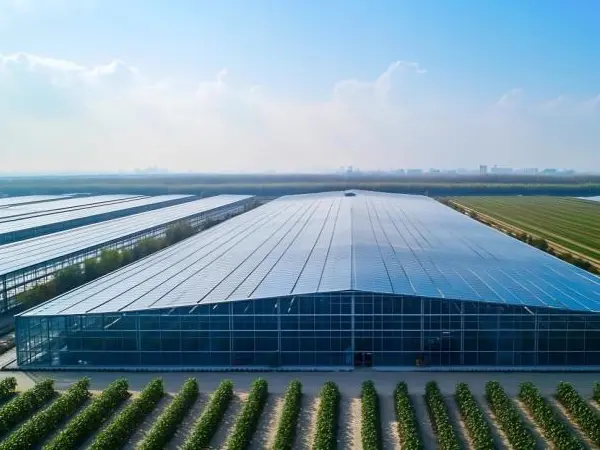
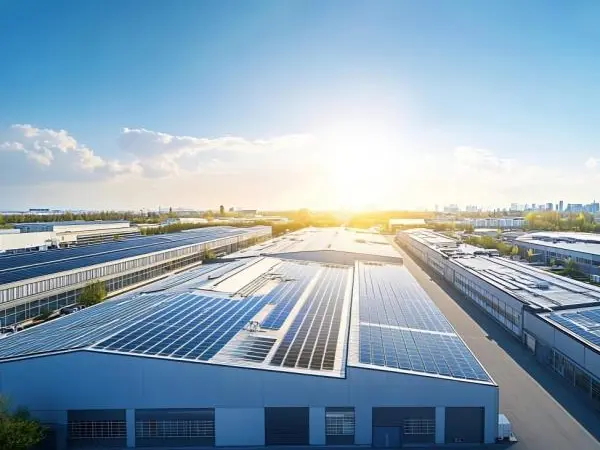
Vakioteräsrakenteiset tehdasrakennukset, varaston kantavat rungot, laitteiden huoltotasot, tehtaan turvakaiteet ja laitteiden teräsjalustat.
3. Kunnallisen infrastruktuurin tuki
Kiinteät tuet kunnallisteknisiin tunneleihin, ulkokäyttöön tarkoitettuihin kalustoalustaan, kunnallisiin turvapuitteihin ja teollisuuspuistojen reuna-aitojen teräsrakenteisiin.
4. Ulkomaiset projektit ja vienti
Teräsrakenteet aurinkosähköprojekteihin Kaakkois-Aasiassa, Lähi-idässä ja Euroopassa; täyskonttivienti, joka on suunniteltu kestämään rannikkoympäristöjä, joille on ominaista korkea lämpötila ja suolapitoisuus. Todistettu kokemus: Laaja kokemus yli sadan kaupallisen ja teollisuuden aurinkosähköautokatosprojektin ja kymmenien laajamittaisten (10 000 tonnin luokka) teräsrakenteisten tehdasrakennusten toimittamisesta valtakunnallisesti; samanaikainen tuki ulkomaisille uusiutuvan energian EPC-hankkeille; sekä kotimaisten että kansainvälisten suunnittelustandardien tuntemus.
1. Raaka-ainedokumentaatio: Viralliset myllytestitodistukset toimitetaan jokaisen teräserän mukana, ja ne soveltuvat projektin tarkastusilmoituksiin;
2. Kolmannen osapuolen galvanointiraportit: Sinkkipinnoitteen paksuuden, tarttuvuuden ja korroosionkestävyyden vahvistavat todistukset ovat saatavilla testauksen jälkeen;
3. Kattavat tehtaan tarkastuspöytäkirjat: Haettavat tukit, jotka kattavat galvanoidun pinnoitteen mitat, ulkonäön ja näytteenottotarkastukset;
4. ISO-järjestelmän dokumentaatio: Tuki ISO-tehdasjärjestelmän dokumentaation toimittamiseen ja vientitilausten CE-sertifiointitietojen kokoamiseen.
Tehtaalla on riippumaton laadunvalvontatyöpaja, jossa on omat tarkastajat jokaisessa prosessivaiheessa; puolivalmiiden ja valmiiden tuotteiden kaksoistarkastukset estävät viallisten tuotteiden saapumisen toimitusvaiheeseen, mikä varmistaa yhtenäisen laadun koko massatilauksissa.
Käytämme omia teräksen leikkaus- ja hitsauslinjojamme ja pitkäaikaisia kumppanuuksia suurten galvanointitehtaiden kanssa. Hallitsemalla koko prosessia sisäisesti tarjoamme merkittäviä hintaetuja suurissa tilauksissa ja eliminoimme useisiin jakelijakerroksiin liittyvät kustannukset.
Tuotanto noudattaa tiukasti suunnittelun paksuusvaatimuksia; Emme koskaan korvaa paksuja levyjä ohuilla materiaaleilla tai käytä kierrätettyä, heikkolaatuista terästä. Kantavissa liitoksissa on pakolliset paksunnetut liitoslevyt, mikä takaa riittävät rakenteelliset turvamarginaalit.
Emme leikkaa peittaus- tai sinkitysajoissa kulmia, emmekä laiminlyö putken sisäistä korroosiosuojausta pinnan ulkonäön vuoksi. Rannikkoprojekteihin suosittelemme ennakoivasti paksunnettua sinkkipinnoitevaihtoehtoa tulevien korroosioon liittyvien riitojen estämiseksi.
Olemme tehneet yhteistyötä kotimaisten pääurakoitsijoiden ja ulkomaisten suunnittelutoimistojen kanssa. Olemme perehtyneet aurinkosähköverkkoliitäntöjen, tehtaan valmistumistarkastusten ja ulkomaisten tulliasiakirjojen vaatimuksiin ja valmistelemme täydelliset tarkastuspaketit etukäteen minimoidaksemme asiakkaiden koordinointiongelmat.
Esihiomme hitsaussaumat ja poistamme sinkkikuonan samalla kun esiporaamme asennusreiät tarkasti. Asiakkaat saavat komponentteja valmiina koottavaksi – lisähiontaa tai reikien suurennusta ei tarvita – mikä säästää huomattavia työvoimakustannuksia paikan päällä.
Asiakkaan toimittamat piirustukset: Tarkka materiaalin leikkaus ja käsittely suoraan piirustusten perusteella.
Vain työmaaparametrit (ei piirustuksia): Tekninen tiimimme optimoi teräsrakenteen asettelun – paikalliset tuuli- ja lumikuormat huomioon ottaen – ja tuottaa yksityiskohtaiset valmistuspiirustukset ilman lisäkustannuksia.
Tuotantoaikataulut päivitetään reaaliajassa; Asiakkaat saavat todellisia kuvia hitsaus-, galvanointi- ja valmiiden tuotteiden vaiheista, mikä takaa täydellisen näkyvyyden toimitusaikatauluista.
Toimitukset sisältävät teräsmateriaalitodistukset, galvanoinnin tarkastusraportit, tehtaan laaduntarkistuslistat ja komponenttien kokoonpanopiirustukset, jotka täyttävät kaikki kotimaisten tarkastusten ja ulkomaisten tulliselvitysten/arkistoinnin vaatimukset.
Tarjoamme kuvitettuja asennusoppaita ja henkilökohtaista online-tukea kokoonpanohaasteiden ratkaisemiseksi; monimutkaisia, suuria projekteja varten tarjoamme etäohjausta rakennusten layoutissa ja järjestyksissä.
Kotimaiset tilaukset toimitetaan suoraan täyskuorman toimituksella projektikohteisiin, mikä minimoi käsittelyvahingot; vientitilauksissa on ammattimainen vahvistus- ja konttien lastausominaisuudet, jotka tukevat erilaisia kauppaehtoja, kuten FOB ja CIF.
Galvanoidun pinnoitteen takuu normaalikäytössä; ilmaisia korjausratkaisuja laajan pinnoitteen häviämisen yhteydessä, joka ei johdu ihmisen aiheuttamasta iskusta tai leikkauksesta; elinikäinen tekninen konsultointi ruosteenestosta ja teräsrakenteiden muuttamisesta projektin valmistumisen jälkeen.
Tuki pienten erien näytteiden tuotantoon ja testaukseen; massatuotanto etenee vasta sen jälkeen, kun sinkkipinnoite, mitat ja työn laatu on varmistettu, mikä vähentää bulkkihankintariskiä.
1. Pakkausmenetelmät: Pienet tarvikkeet lajitellaan kudottuihin pusseihin; suuret teräsosat on kiinnitetty vannenauhalla ja reunasuojain kuljetusvaurioiden estämiseksi; vientituotteet on kääritty vedenpitävään kalvoon kosteuden ja ruosteen suojaamiseksi.
2. Minimitilausmäärä (MOQ): Ei tiukkaa vähimmäismäärää; pieneriä näytteitä on saatavilla, vaikka suuret projektitilaukset tarjoavat paremman kustannustehokkuuden.
3. Standardin läpimenoajat: 7–12 päivää vakiospesifikaatioille; 12–18 päivää monimutkaisille mukautetuille komponenteille; Ole hyvä ja ilmoita asiasta etukäteen sesonkien aikana tuotannon ajoituksen varmistamiseksi.
4. Täydellinen hankintaprosessi: Asiakas toimittaa piirustukset/työmaaparametrit → Tekninen arviointi ja tarjous → Sopimusvahvistus ja talletusmaksu → Tuotannon aikataulutus ja käsittely → Valmiin tuotteen laadun tarkastus → Loppumaksu ja lähetysjärjestely → Täydellisen dokumentaation toimitus tavaroineen + myynnin jälkeisen tuen koordinointi.
1. Priorisoi täydellinen tehtaan esivalmistus minimoidaksesi paikan päällä tapahtuvan hitsauksen; kaikki sinkkipinnoitteen vauriot hitsauskohdissa on korjattava kokonaan erityisellä sinkkipitoisella maalilla.
2. Käytä noston aikana pehmeitä nostohihnoja, jotta vaijerit eivät naarmuta tai hankaa suoraan sinkittyä pintaa.
3. Säilytä kuivassa, hyvin ilmastoidussa tilassa ja vältä pitkäaikaista altistumista seisovalle vedelle; nosta pinottujen materiaalien pohjaa eristääksesi ne maakosteudelta.
1. Tavallisissa sisämaaympäristöissä vuotuinen korroosionestokäsittely on tarpeeton; pelkkä pintapölyn huuhtelu viiden vuoden välein riittää.
2. Suolasumulle altistuvilla rannikkoalueilla pinta huuhdellaan makealla vedellä vuosittain poistaaksesi suolakertymät ja hidastaaksesi sinkkikerroksen ehtymistä.
3. Korjaa suuret kolhut tai naarmut viipymättä sinkkipitoisella pinnoitteella, jotta alla oleva teräs ei jää paljastumaan pitkiä aikoja.
V: Kuumasinkitty teräsrakenne on suositeltava pitkäaikaiseen ulkokäyttöön; maalaus soveltuu lyhytaikaisiin sisärakenteisiin kustannusten säästämiseksi. Maali suojaa vain pintaa ja pyrkii kuoriutumaan tai ruostumaan 1–3 vuodessa, kun taas galvanoidut teräsrakenteet voivat kestää ulkona yli 20 vuotta, mikä johtaa alhaisempiin kokonaiskustannuksiin.
V: Laajaa paikan päällä tapahtuvaa käsittelyä ei suositella, koska leikkaus ja hitsaus vahingoittavat suojaavaa sinkkikerrosta. Jos paikan päällä tapahtuvaa tulityötä ei voida välttää, vaurioituneet alueet on maalattava tasaisesti valmistuksen jälkeen erityisellä sinkkikorjausmaalilla korroosionkestävyyden palauttamiseksi.
V: Sisämaassa käytetty standardi 85 μm sinkkikerros ei sovellu rannikkoalueille. Rannikkoprojekteihin tarjoamme räätälöityjä, paksumpia sinkkipinnoitteita (100–120 μm), jotka lisäävät merkittävästi korroosionkestävyyttä, ja niihin liittyy kolmannen osapuolen suolasuihkutestiraportteja.
V: Ei, nämä eivät ole vikoja; ne ovat korkean lämpötilan kuumasinkitysprosessin luonnollisia sivutuotteita eivätkä vaikuta korroosionkestävyyteen tai rakenteelliseen kantavuuteen. Pienet ulkonemat voidaan yksinkertaisesti hioa sileäksi normaalia asennusta varten.
V: Osittainen käsittely ei ole mahdollista; kuumasinkitysprosessi edellyttää, että koko komponentti upotetaan sulaan sinkkikylpyyn, jolloin muodostuu sinkkikerros kaikille pinnoille samanaikaisesti.
V: Tarjoamme terästehtaan materiaalitodistuksia, kolmannen osapuolen galvanointitestiraportteja, tehdasmittatarkastuspöytäkirjoja ja komponenttien kokoonpanopiirustuksia - kaikki sopivat kotimaiseen verkkoon, tehtaan vastaanottotarkastuksiin ja ulkomaisiin tulliselvitykseen.
V: Meillä on pitkäaikainen kokemus teräsrakenteiden vientitilausten käsittelystä. Voimme laatia pakkausluettelot, kauppalaskut ja materiaalitestausraportit sekä auttaa asiakkaita eri maiden tulliselvitysmenettelyissä.
Osoite
No. 2, Expressway Auxiliary Road, High-tech Industrial Parkin eteläinen alue, Zitai talous- ja teknologiakehitysalue, Tianjin, Kiina
Puh
Sähköposti